简体中文
For en ingeniør, der specificerer sammenkoblinger, en indkøbschef, der indkøber lejebure, eller en produktdesigner, der optimerer varmeafledning, repræsenterer kobberstemplingsdele ofte en konvergens af ydeevne og fremstillingsevne, som få andre komponenttyper kan matche. Udfordringen er ikke, om kobber kan stemples, men hvordan man vælger den rigtige legering, definerer tolerancer, der balancerer omkostninger og funktion, og stiller leverandører de rigtige spørgsmål, inden det første værktøj skæres.
Hvad er kobberstemplingsdele?
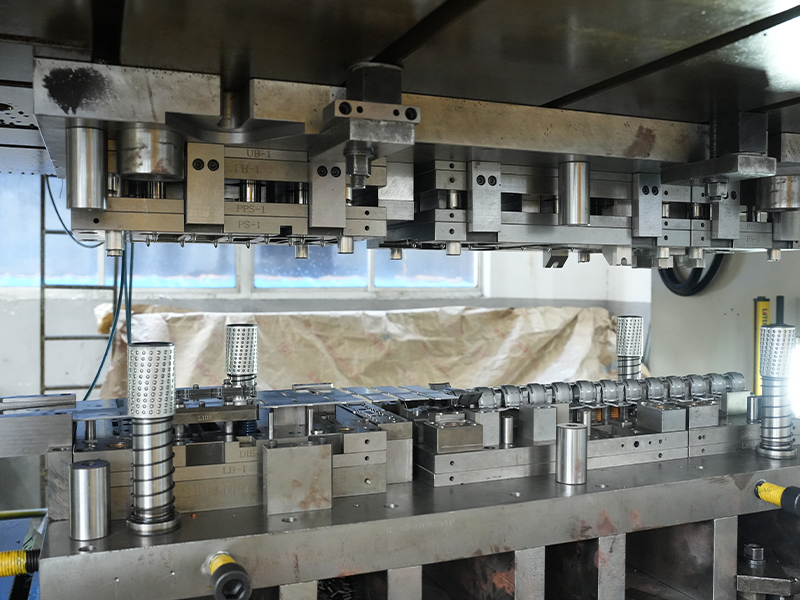
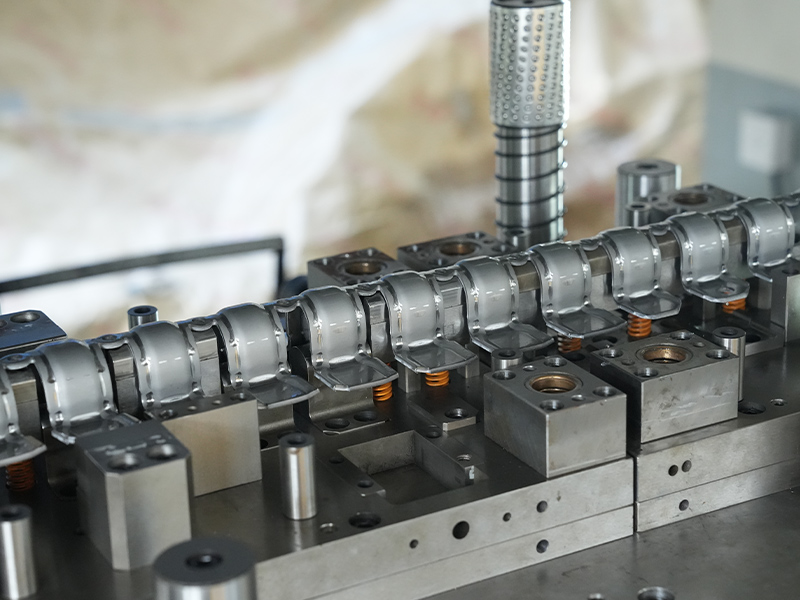
Kobberstemplingsdele er præcisionsmetalkomponenter fremstillet ved at føre kobber- eller kobberlegeringsbånd gennem en progressiv eller sammensat stanseform under høj tonnage. Strimlen er blankt, gennemboret, bukket, tegnet og præget i en sekvens af stationer, ofte med hastigheder på over 200 slag i minuttet. Resultatet er en net-formet del, der opfylder snævre dimensionelle krav med minimal sekundær bearbejdning - kritisk i højvolumen elektrisk, bilindustrien og industrielle applikationer.
Procesoversigt
Fremstillingssekvensen begynder med kobberstrimmel, typisk mellem 0,05 mm og 3,0 mm tyk, der føres fra en spole ind i en presse. En progressiv matrice udfører flere operationer i et enkelt slag. Processens kontinuerlige karakter muliggør ensartet repeterbarhed fra del til del og understøtter årlige mængder fra 100.000 til titusinder af stykker. Nøgletrin omfatter pilotering for præcis justering, blankning af den ydre profil, dannelse af funktioner såsom radier eller prægninger og adskillelse af den færdige del fra bæreren. Avanceret værktøj integrerer in-die sensing og vision-systemer for at fange afvigelser i realtid.
Hvorfor vælge kobber?
Kobbers elektriske ledningsevne (op til 100 % IACS for rene kvaliteter) gør det til det foretrukne materiale til strømførende komponenter. Dens varmeledningsevne, cirka 20 gange større end rustfrit stål, trækker varme væk fra følsomme forbindelser i strømmoduler og LED-enheder. Derudover tilbyder kobber naturlig korrosionsbestandighed uden behov for beskyttende plettering i mange indendørs miljøer, og dets høje duktilitet tillader formning til komplekse former, der ville revne mindre formbare materialer. Sammenlignet med aluminium eliminerer kobberstemplingsdele risikoen for galvanisk korrosion, når de sammenkobles med kobberledere og reducerer termineringsfejltilstande i løbet af produktets livscyklus.
Valg af den rigtige kobberlegering
Valget af en legering er den mest konsekvensbeslutning i specifikationsprocessen. Elektriske, mekaniske, termiske og økonomiske faktorer skal afvejes i forhold til det tilsigtede driftsmiljø. De tre mest almindeligt stemplede kobberfamilier - ren kobber, messing og fosforbronze - har hver en særskilt afvejningsprofil.
Ren kobber, messing, fosforbronze
| Legering | Ledningsevne (%IACS) | Typisk UTS (MPa) | Duktilitet | Primær fordel |
|---|---|---|---|---|
| C11000 (ETP kobber) | 100 | 220-310 | Fremragende | Højeste elektrisk/termisk ledningsevne |
| C26000 (patron messing) | 28 | 310-580 | Godt | Bearbejdelighed og omkostningsbalance |
| C51000 (Phosphor Bronze) | 15 | 470-690 | Moderat | Træthedsmodstand og fjederegenskaber |
Rent kobber (C11000) er uovertruffent til samleskinner, strømfordelingskontakter og køleplader, hvor minimalt spændingsfald eller maksimal termisk overførsel er påkrævet. Dens lave flydespænding begrænser dog dens anvendelse i fjederbelastede kontakter. Messing (C26000) tilbyder en gunstig balance mellem styrke, korrosionsbestandighed og lavere råmaterialeomkostninger, hvilket gør den ideel til stik, terminaler og dekorative industrielle fittings. Fosforbronze (C51000) giver den bedste kombination af fjederegenskaber og udmattelseslevetid, baseret på milliarder af elektriske kontaktfjedre og EMI-afskærmningsfingre hvert år. Denne legerings evne til at opretholde kontaktkraft over tusindvis af parringscyklusser gør den uundværlig i stik og relæstik.
Materialevalgsfaktorer
Ud over ledningsevne og styrke bør udvælgelsesmatricen omfatte formbarhed (begrænsninger for R/t-forhold), modstandsdygtighed over for spændingsafslapning ved forhøjet temperatur og kompatibilitet med efterfølgende pletterings- eller svejseprocesser. For en CPU-kølepladefinne dominerer termisk diffusivitet og let lodning; for et lejebur har udmattelsesstyrke under cyklisk belastning og oliekompatibilitet prioriteret. Startende med den dominerende fejltilstand i applikationen – elektrisk overophedning, mekanisk brud eller korrosion – indsnævrer legeringsfeltet hurtigt og forhindrer overspecifikation, der øger materialeomkostningerne.
Design og fremstillingsovervejelser
Selv et optimalt legeringsvalg vil ikke levere udbytte og kvalitet, hvis delens geometri ignorerer det grundlæggende i metaldeformation. Tidligt samarbejde mellem designingeniøren og stemplingsleverandøren kan forkorte værktøjets gennemløbstid og undgå dyre feltfejl.
Bøjningsradius og tilbagespring
En minimum indvendig bøjningsradius på én materialetykkelse er et sikkert udgangspunkt for de fleste kobberlegeringer, men snævrere radier er mulige i udglødede materialer med kornretningen orienteret gunstigt. Tilbagespring – den elastiske genopretning, der får den bøjede vinkel til at åbne sig, efter at stansen trækkes tilbage – skal kompenseres i værktøjsgeometrien. Kobberlegeringer udviser typisk mindre tilbagespring end rustfrit stål, men fosforbronze kan kræve overbøjningsvinkler på 2° til 6° afhængigt af temperament. Forudsigelse af tilbagespring ved hjælp af finite element-simulering reducerer prøvegentagelser og sikrer dimensionsstabilitet på tværs af spolepartiet.
Tolerancer og præcisionskontrol
Progressiv stempling kan rutinemæssigt holde dimensionelle tolerancer på ±0,05 mm på kritiske funktioner, med snævrere grænser, der kan opnås gennem in-die coining eller barberingsstationer. Kravene til hulstørrelse, stigningsafstand og fladhed bør gennemgås i forhold til industristandarder såsom ISO 2768. For tyndvæggede kobberlejebure, for eksempel, bestemmer opretholdelse af ensartet vægtykkelse og koncentricitet inden for 10 µm burets dynamiske balance og støjniveau i præcisionsmotorapplikationer. En leverandør med internt værktøjsdesign og CNC-slibekapacitet er bedre positioneret til at holde mikrotolerancer over millioner af hits.
Overfladebehandling og efterbehandling
Mange kobberstemplinger bruges som formet, afhængigt af den oprindelige korrosionsbestandighed. Når yderligere beskyttelse eller loddeevne er påkrævet, påføres galvaniseret tin-, sølv- eller nikkelfinish ved hjælp af selektive eller overordnede pletteringsprocesser. Passiveringsbehandlinger og anti-anløbningsbelægninger er almindelige for messingkomponenter, der er bestemt til synlige eller barske miljøer. Stemplingsleverandøren bør validere belægningsadhæsion gennem termisk choktestning og måle belægningstykkelse i mikrosektioner.
Typiske anvendelser af kobberstemplingsdele
Alsidigheden af stemplede kobberkomponenter afspejles i deres tilstedeværelse på tværs af industrier, fra nanometerskala chipforbindelser til tungt industrielt koblingsudstyr. De følgende eksempler repræsenterer applikationer af høj værdi, hvor kobbers egenskaber direkte muliggør produktydelse.
Elektriske og elektroniske komponenter
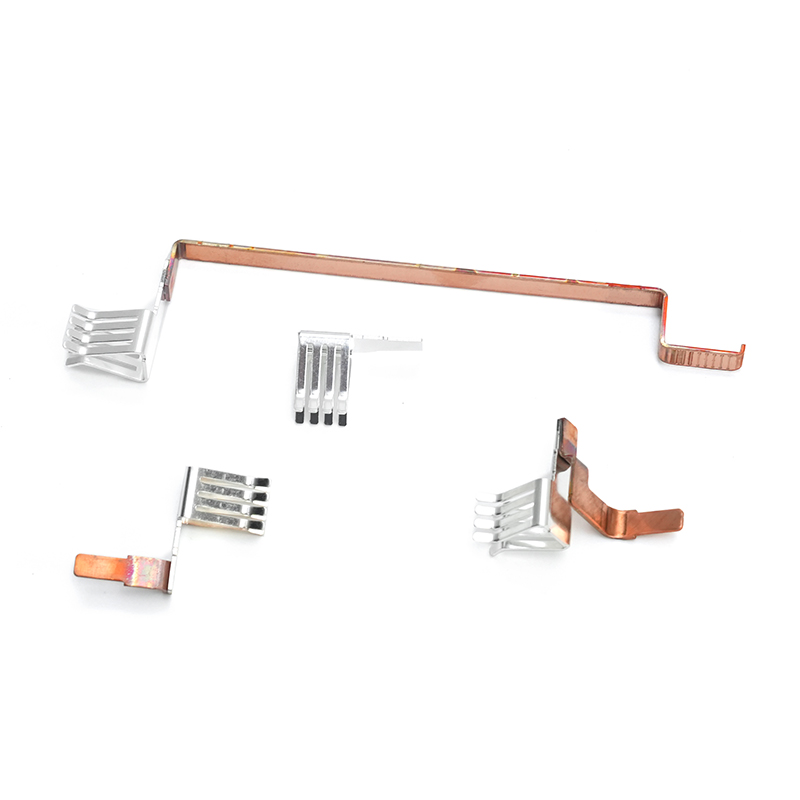
Over 60 % af kobberforbruget i stemplet form ender i elektrisk distribution og elektronisk sammenkobling. Klemrækker, sikringsklemmer, jordstropper og EMI/RFI-skærme produceres i milliarder årligt. Fosforbronzestemplede kontakter er rygraden i modulære konnektorer og smartkortlæsere, hvor konsekvent indføringskraft og langsigtet pålidelighed er ikke til forhandling.
Automotive og industrielle lejer
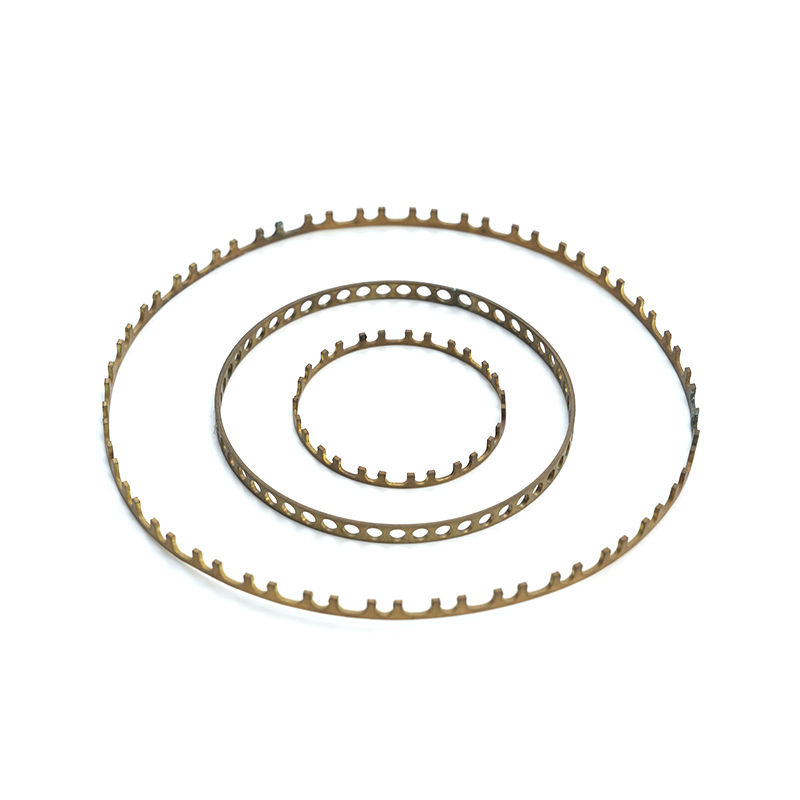
Kobberlegeringsprægninger spiller en kritisk, men ofte uset rolle i roterende udstyr. Tyndvæggede kobberlejeholdere bevarer rullende elementer i højhastigheds elektriske motorlejer, der kombinerer let vægt med fremragende smøremiddelkompatibilitet. Støvhætter med messinglejer og tætningsholdere beskytter mod forurening, mens de bevarer den præcise aksiale placering. Disse komponenter skal modstå centrifugalkræfter, termiske cyklusser fra -40 °C til 150 °C og millioner af rotationscyklusser uden deformation.
Termiske styringsløsninger
Fra CPU-køleplader til strømbaserede halvledere giver stemplede kobberdele den termiske vej, der er nødvendig for at holde overgangstemperaturerne inden for sikre driftsgrænser. Skivede eller stemplede kobberfinner giver et stort overfladeareal og lavt trykfald på luftsiden, hvilket er afgørende for serverkøling. Evnen til at stemple indviklede finnegeometrier og derefter lodde eller lodde dem på varmerør demonstrerer rækken af komplementære processer, en kompetent stempelleverandør kan koordinere.
Indkøb af kobberstemplingsdele: En købers tjekliste
En velforberedt RFQ-pakke fremskynder citeringsnøjagtigheden og afslører en leverandørs tekniske dybde, før der foretages værktøjsinvesteringer. De følgende afsnit skitserer, hvilke oplysninger der skal udarbejdes, og hvordan man vurderer produktionskompetence.
Hvad skal du forberede, før du anmoder om et tilbud
- Detaljeret 2D-tegning og 3D CAD-model: Inkluder alle kritiske dimensioner, tolerancer og datumreferencer.
- Materialespecifikation: Legeringskvalitet, temperament (f.eks. H02, H04) og eventuelle foretrukne leverandørcertificeringer.
- Årlig volumen og leveringskadence: Kvantificer, om delen er en vare i konstant drift eller spids projektbaseret efterspørgsel.
- Krav til overfladefinish: Angiv, om blottet kobber er acceptabelt, eller om grænser for plettering, passivering eller rengøringsrester gælder.
- Applikationsmiljø: Driftstemperaturområde, udsættelse for kemikalier og materialer til parringsdele afslører latente risici, der påvirker materiale- og belægningsvalg.
Kvalitetsverifikation og certificeringer
En kompetent kobberstemplingsleverandør vil demonstrere statistisk proceskontrol gennem proceskapacitetsindekser (Cpk ≥ 1,33 for kritiske egenskaber) og opretholde et ISO 9001-certificeret kvalitetsstyringssystem. For sikkerhedskomponenter i bilindustrien tilføjer IATF 16949-certificeringen et ekstra lag af defektforebyggelse og sporbarhed. Indgående materialecertifikater skal vise overensstemmelse med ASTM B152 eller tilsvarende, og partisporbarhed tilbage til møllen er standardforventning. Inspektionsrapporter i første artikel, der indeholder fuldt dimensionslayout, ledningsevnemålinger og mikrografisk tværsnit af stemplede kanter, giver objektivt bevis på procesmodenhed.
Evaluering af leverandørkapacitet
Ud over prisen pr. styk, vurder bredden af internt værktøjsdesign og -fremstilling, pressetonnageområde (typisk 25 til 400 tons for kobberstempling) og sekundære operationer såsom bankning, nitning eller automatisk optisk inspektion. En leverandør, der designer sine egne progressive matricer og vedligeholder en værktøjshistorikdatabase, kan reagere hurtigere på designændringer og proaktivt planlægge værktøjsvedligeholdelse. Se efter dokumenteret erfaring med fremstilling af tyndvæggede kobberlejebure, indviklede køleprofiler eller kontinuerlige kontaktstrimler af fosforbronze – disse applikationer kræver dyb materialekendskab og proceskontrol, som generiske stansehuse mangler.
Præcisionsstempling af kobber sidder i skæringspunktet mellem materialevidenskab, værktøjsteknik og volumenproduktionsøkonomi. Ved at forankre specifikationen til det dominerende funktionskrav og stille leverandørerne detaljerede processpørgsmål tidligt, kan ingeniør- og indkøbsteams sikre komponenter, der opfylder ydeevnemålene uden skjulte omkostningspræmier. De bedste kobberstemplingsresultater kommer fra design-fremstillingspartnerskaber, hvor leverandørens materiale- og værktøjsekspertise er engageret fra konceptstadiet og frem.