简体中文
Nyheder
Hjem / Nyheder / Industri -nyheder / Progressivt matricedesign: proces, strimmellayout, tolerancer og værktøjsomkostninger

En ingeniør sender et deleprint til et rustfrit stålbeslag, der skal sidde i nærheden af en turbolader i en ny køretøjsplatform. Det forventede volumen er 400.000 styk pr. år, og et monteringshul skal holde en tolerance på /-0,05 mm. Inden for få dage svarer værktøjsleverandøren med et strimmellayout, der viser, hvordan spolebeslag vil blive gennemboret, trimmet, formet og afskåret i det færdige beslag med ca. 250 slag i minuttet. Det svar er, hvor progressivt formdesign enten vinder sit hold eller begynder at skabe problemer.
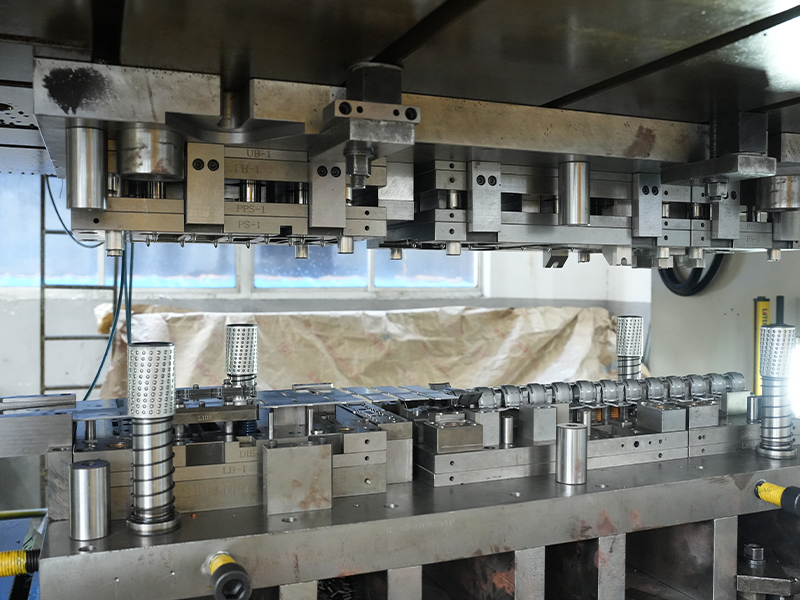
Progressivt matricedesign er arrangementet af flere stemplingsoperationer på et enkelt matricesæt, så hvert trykslag leverer en komplet del. Det fortjener nøje opmærksomhed, fordi matricens layout bestemmer kvaliteten af hver del, der produceres i hele værktøjets levetid, prisen på selve værktøjet og gennemløbstiden mellem ordre og produktion.
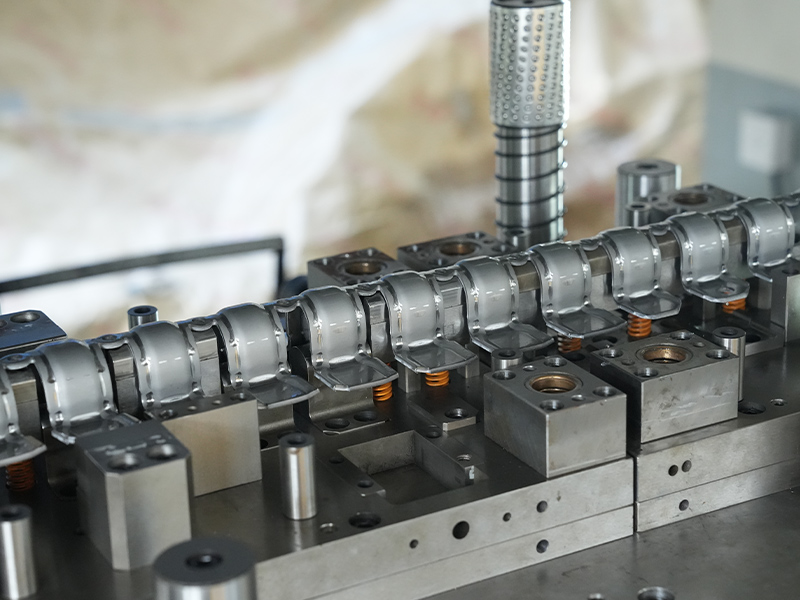
En progressiv matrice arbejder på en kontinuerlig stribe metal. Strimlen fremføres med en fast afstand, kaldet stigningen eller fremføringslængden, ved hvert tryk. På hver station finder en operation sted: et pilothul gennembores, en kontur trimmes, en flange bøjes, en kop tegnes, eller et træk er præget. På slutstationen adskilles den færdige del fra bærestrimlen, der har ført den gennem matricen.
Hovedelementerne i et progressivt matricedesign er:
Sekvensen og bærerdesignet er ikke detaljer. De er rygraden i hele processen, fordi hver nedstrøms station afhænger af, at materialet ankommer til den rigtige position i den rigtige form.
Progressivt matricedesign følger en gentagelig arbejdsgang. At springe ethvert trin over viser sig normalt senere som et problem i pressen.
Striplayoutet er det vigtigste trin. Et dårligt layout med en ustabil bærer eller svag pilotering kan ikke repareres ved bedre bearbejdning; det fejler på pressen, nogle gange først efter at tusindvis af dele er blevet lavet. Af denne grund bruger erfarne formdesignere mere tid på strimmellayoutet end på nogen anden fase.
Materialeadfærd er udgangspunktet for hvert progressivt matricedesign. Hårdere kvaliteter som 304, 316 og 410 rustfrit stål hærder under formningen, så matricen skal efterlade tilstrækkelig plads og nogle gange omfatte afspændingstrin. Aluminium og dets legeringer dannes let, men har en tendens til at galde på værktøjsoverflader, så smøring, poleret værktøjsstål og kontrollerede spillerum er afgørende. Kobberlegeringer tilbyder fremragende ledningsevne og duktilitet, men kræver skarpt værktøj for at holde grater væk fra elektriske kontaktområder. Zinkbelagt eller galvaniseret stål kan miste sin belægning ved afklippede kanter, så designeren skal kontrollere frigang og kantgeometri for at beskytte laget.
| Material | Typiske progressive matricedele | Designovervejelser |
|---|---|---|
| Rustfrit stål (304, 316, 410) | Beslag, pakninger, varmeskjolde | Arbejdet hærder; har brug for generøse tilladelser og nogle gange efterstemplingsbehandling |
| Aluminium og aluminiumslegeringer | Køleplader, ladestik | Let og formbar; se galning, tilbagespring og overfladefinish |
| Kobber og messing | Stik, stifter, lejehætter | Fremragende formbarhed; der kræves skarpt værktøj til gratkontrol |
| Zink og galvaniseret stål | Motorhuse, støddæmpere | Belægning kan flage; snæver frigang bevarer kantbeskyttelse |
An stålflange til biler er et godt eksempel på en del, der ser enkel ud, men som i høj grad afhænger af progressionen. Kravene til flangegeometri, hulmønster og fladhed tvinger normalt designeren til at kombinere gennemborings-, trimnings- og formningsstationer, og matricen skal holde dimensionsstabilitet over lange produktionsserier.
 Tilpassede Automotive Steel Flange Suppliers, Company Changzhou Dingjia Metal Technology Co., Ltd. er Kinas tilpassede leverandører af stålflange til biler og stålflangefirmaer til biler, vores... Se produkt →
Afstanden mellem stationerne definerer fremføringslængden og til gengæld antallet af producerede dele pr. slag. En kortere stigning øger outputtet, men kan efterlade for lidt plads til dybdeformningsværktøjer. Bærestrimlen skal forblive stærk nok til at bevæge delen gennem hver station, men alligevel smal nok til at holde materialeudnyttelsen høj. Pilotning er først sikker, når pilothullerne overlever indtil den endelige station, så layoutet må ikke skære dem væk for tidligt. Disse afvejninger er grunden til, at gennemgange af strimmellayout betyder noget, før værktøjet begynder.
Moderne progressivt matricedesign holder rutinemæssigt hulpositioner til /-0,05 mm og fladhed inden for 0,1 mm for små til mellemstore dele, men de opnåelige værdier afhænger af materialetykkelse, strimmelbredde, delstørrelse og antallet af stationer. I højtemperaturmotorapplikationer, en rustfrit stål turbo tætningspakning kræver tæt planhed og gratfri kanter, fordi enhver ufuldkommenhed kan kompromittere tætningen. En matricedesigner, der forstår funktionen af hver funktion, ved, hvilke tolerancer der er kritiske og hvilke der er sekundære, og den viden påvirker værktøjsomkostningerne direkte.
 Tilpasset turboforseglingspakning i rustfrit stål, Company Changzhou Dingjia Metal Technology Co., Ltd. er Kina-leverandører af specialtilpasset turboforsegling af rustfrit stål og turbo i rustfrit stål... Se produkt →
En progressiv matrice er sjældent den billigste måde at bygge en prototype på, og det er ikke det rigtige svar for hver del. Selve værktøjet kan koste et par tusinde dollars for et simpelt design med to stationer eller et godt stykke over sekscifret for en kompleks matrice med mange formningsoperationer. Økonomien foretrækker normalt en progressiv matrice, når det årlige volumen er højt nok til, at de lave omkostninger pr. del opvejer værktøjsinvesteringen.
Efter planen tager en typisk progressiv matrice til en lille stempling fire til ti uger at designe og bygge. Kompleks geometri, hårde materialer og snævre tolerancer udvider dette vindue, fordi afprøvning og prøveudtagning tager længere tid. Planlæg for mindst én runde af prøvegodkendelser, og bekræft, hvem der bærer omkostningerne ved ændringer forårsaget af designopdateringer på kundesiden.
De vigtigste omkostningsfaktorer i et progressivt matricedesign inkluderer:
Selv erfarne teams ser de samme problemer gentage sig i progressivt formdesign. Anerkendelse af disse problemer tidligt reducerer risikoen for køberen.
De fleste af disse problemer deler én grundlæggende årsag: matricen er designet, før materialet og processen er fuldt ud forstået. En leverandør med produktionserfaring på tværs af en række materialer kan markere disse problemer under tilbud i stedet for under prøveudtagning.
Den rigtige partner bringer mere end en presse og en terning. Se efter en leverandør, der designer og bygger sine egne progressive matricer, har pressekapacitet til at drive produktion internt og kan demonstrere erfaring med både jernholdige og ikke-jernholdige metaller. Et kvalitetsstyringssystem tilføjer tillid til, at værktøjs-, prøveudtagnings- og produktionstrinene er dokumenterede. Vigtigst af alt bør leverandøren være villig til at diskutere strimmellayout, tolerancestrategi og materialevalg, før tilbuddet låses fast.
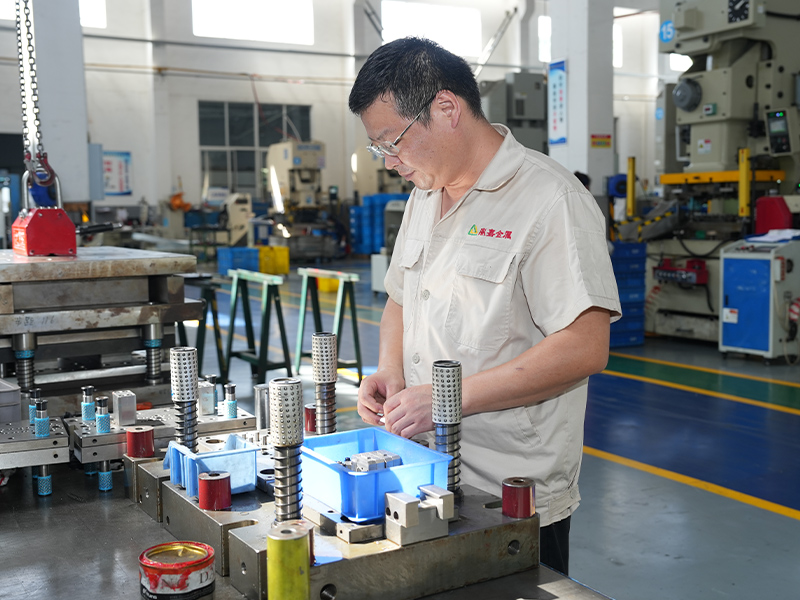
Hos Changzhou Dingjia Metal Technology understøtter det samme ingeniørteam, der designer den progressive matrice, også formsamlingen og stemplingslinjen. Vores stemplingskapacitet når op på 500 tons, og vores produktionssortiment dækker rustfrit stål, jern, automobilstål, aluminium, kobber og zinkbaserede dele. Denne struktur betyder, at materialekendskab og produktionsfeedback går direkte ind i hver designgennemgang. Til nye energiopladningsprojekter har vi også anvendt progressive dysetilgange til komponenter som f.eks stemplet aluminium blæser varmeplade , hvor termisk ydeevne, fladhed og overfladekvalitet har betydning.
 Brugerdefineret stemplet aluminiumsblæser varmeplade Ny energiopladningsbunkestik leverandører, Changzhou Dingjia Metal Technology Co., Ltd. er Kinas brugerdefinerede stemplede aluminiumsblæservarmeplade, leverandører af ny energiopladningsstabel og ... Se produkt →
For at forberede dig til din næste del, gennemgå vores praktisk guide til præcisionsstempling af dele at se, hvordan materiale-, værktøjs- og produktionsfaktorer interagerer. Hvis du allerede har et print eller en 3D-model, kan du kontakte holdet at diskutere båndlayoutet og værktøjsplanen, før du forpligter dig til en fuld investering.
Progressivt formdesign belønner ingeniører og købere, der ser ud over tilbuddet. Striplayoutet, stationsrækkefølgen, værktøjsstålvalget og materialekendskabet bag matricen afgør alt om din del kommer til tiden, holder sin tolerance og forbliver overkommelig i volumen. Bed om at se layoutet, spørg antagelserne, og vælg en partner, hvis matriceingeniører vil tale med dig, før stålet skæres.
Din e -mail -adresse offentliggøres ikke. Krævede felter er markeret *
Vores rustfrit stemple stempling metalgryd er en højtydende komponent designet til at imødekomme de krævende krav fra industrier, der har brug for præcision, holdbarhed og modstand mod barske miljø...
Se detaljer
Den stemplede rustfri stålvarmeforskydning er en præcisionsformet bilkomponent designet til at beskytte kritiske systemer mod overdreven varme. Fremstillet ved hjælp af avanceret stemplingsteknolog...
Se detaljer
Vores rustfrit stål turbo tætningspakning er konstrueret til høje ydeevne applikationer i turboladede motorer, hvilket giver en robust, pålidelig tætning for at forhindre lækage af udstødningsgasse...
Se detaljer
Vores højtryksbestandige rustfrie stålbeslag er en robust, holdbar og pålidelig løsning til at sikre udstyr i krævende miljøer, hvor pres og strukturel integritet er kritisk. Denne beslag er lavet ...
Se detaljer
Sætningsboliger i jernkondensatoren er en præcisionsstemplet metalkomponent designet til at omslutte og beskytte kondensatorer, hvilket sikrer deres langsigtede ydeevne og pålidelighed. Fremstillet...
Se detaljer
Vores jernpakning er en højtydende forseglingsopløsning designet til at give holdbar og pålidelig ydelse i en lang række industrielle applikationer. Fremstillet af jernmaterialer af høj kvalitet er...
Se detaljer
Vores jernmonteringsbeslag er en robust, alsidig og meget holdbar supportløsning designet til en lang række industrielle og kommercielle anvendelser. Denne monteringsbeslag er konstrueret af jernkv...
Se detaljer
Vores Automotive Steel Flange er konstrueret til præcision, holdbarhed og enestående ydelse i forskellige bilapplikationer. Disse flanger er lavet af kulstofstål, rustfrit stål eller legeringsstål ...
Se detaljer
Den stemplede aluminiumsventilatorvarmeplade til ny energiopladningsbunke -stik er en nøglekomponent fremstillet af aluminiumslegering ved hjælp af stemplingsteknologi, der i vid udstrækning bruges...
Se detaljer
Tinnede kobberstifter er præcisions-konstruerede elektriske stik designet til at give pålidelig og effektiv ydelse i en lang række applikationer. Disse stifter er lavet af kobbertråd af høj kvalite...
Se detaljer
Det stemplede kobber sølvbelagte nye energiopladningsbunke-stik er et højtydende stik, der er specielt designet til nye energikøretøjsopladningsstationer. Fremstillet af kobbermateriale af høj kval...
Se detaljer
Den rene zinkplade støddæmper er en højtydende, holdbar løsning designet til at forbedre funktionaliteten og levetiden for forskellige maskiner og udstyr. Konstrueret af rent zinkmateriale tilbyder...
Se detaljerKontaktoplysninger
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Jiangsu -provinsen
TEL: 86-15050692548
Hvis du er interesseret i vores produkter, skal du kontakte os
 Ferrous & ikke-jernholdige metalstemplings-producenter